

Когда слесарная обработка всему "голова"
Ажиотажный спрос на лазерную сварку вынуждает нас в последнее время все чаще объяснять, почему в некоторых случаях мы по-прежнему прибегаем к аргоновой сварке с последующей слесарной обработкой.
Мы решили отразить самые популярные ответы в данной статье.
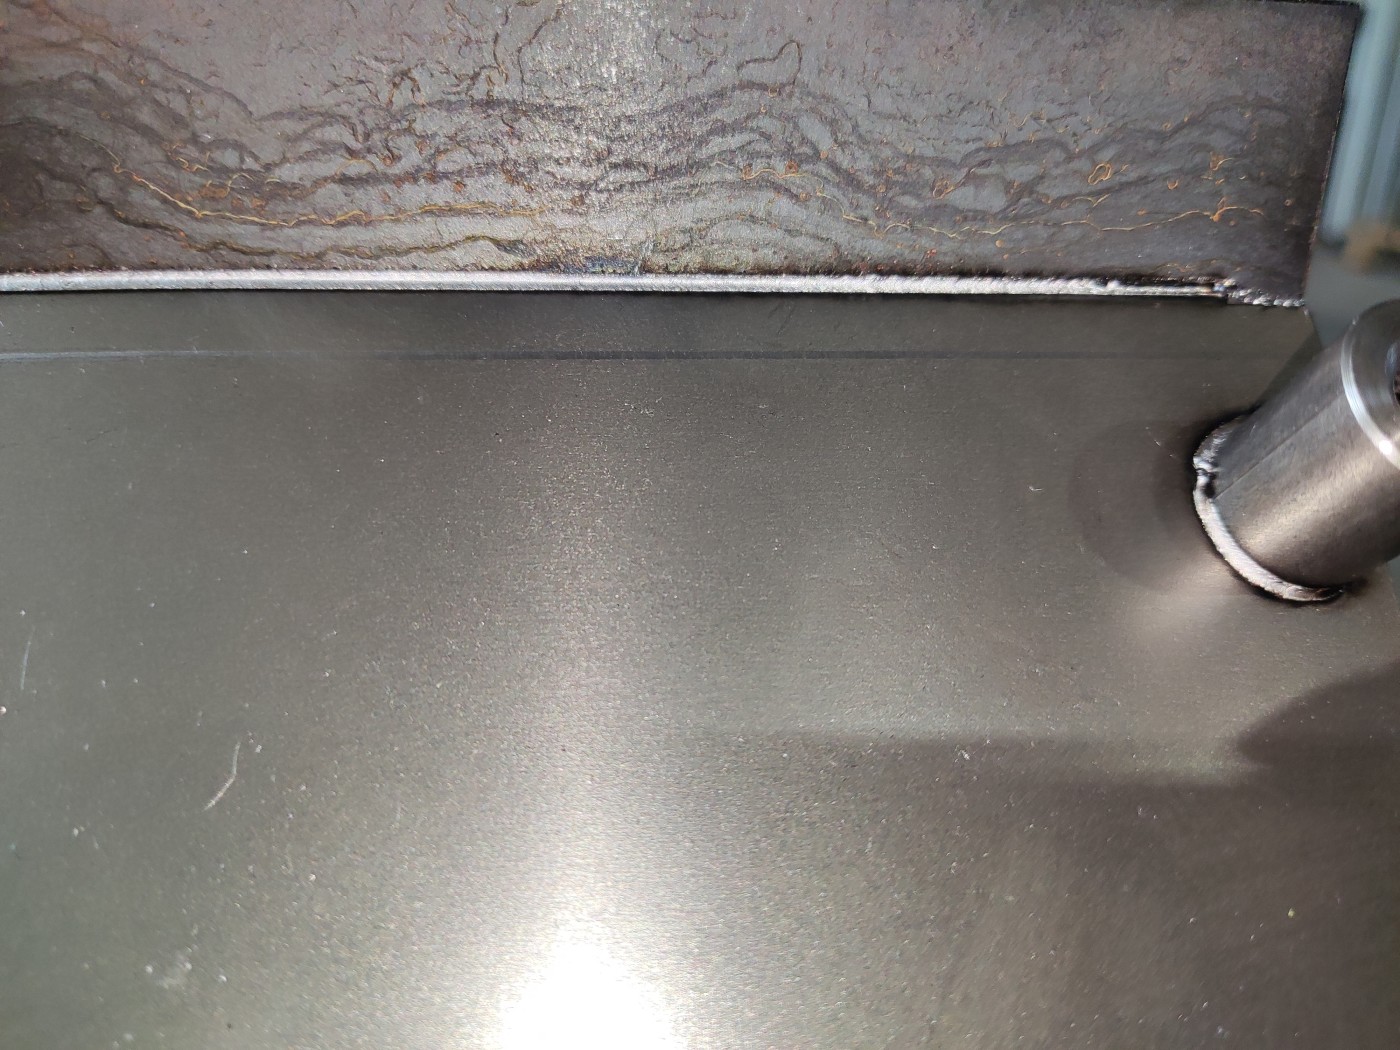
Лазерная сварка восхищает чистотой и ровностью своих швов, но если присмотреться, то можно увидеть несколько закономерностей:
- свариваемые металлы тонкостенные (толщиной до 3мм)
- свариваемые участки прямолинейны
- при сварке с прерыванием требуется такая же зачистка, как и при аргоновой, а зачастую и больше.
Итак, когда лазерная сварка бессильна:
- Изделие из металла толщиной больше 3мм (даже если только одна из сварных поверхностей превышает эту толщину)
- По ходу шва требуется прерывание операции, например, при изгибах металлоизделия
- Ни одна из поверхностей не имеет упора
- Шов внешний
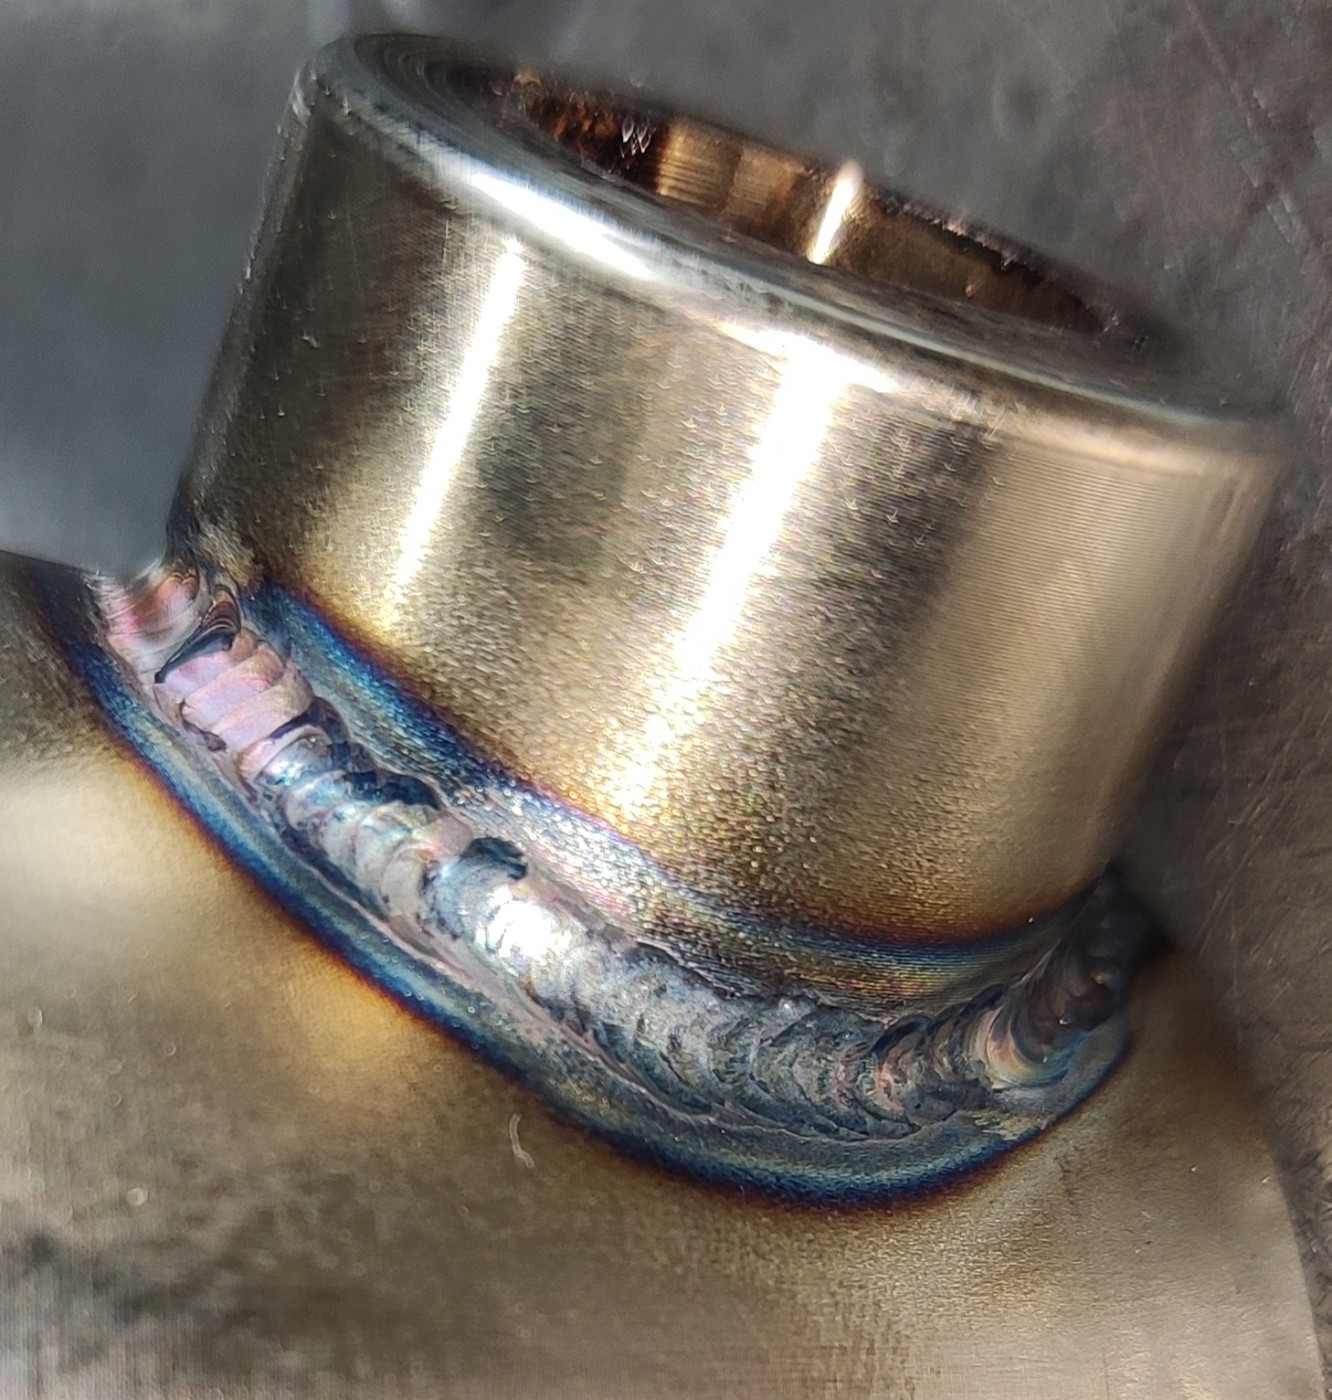
Обработанные и зашлифованные швы после аргоновой сварки иногда могут быть шире лазерных, зато обеспечивают надежное крепление свариваемых участков друг к другу. В случае же, если необходимо изготовить металлоизделие из тонкого металла, лазерная сварка работает без деформации материала.